Estratégias práticas e cálculos de engenharia para melhorar Takt Time, Balanceamento de Linha e Eficiência Industrial diante das novas leis trabalhistas.
O debate em torno da transição para nova jornada de trabalho da escala 5×2, com a eliminação do expediente de sábado e a preservação do salário, impõe um desafio imediato às empresas brasileiras.
Historicamente estruturada sobre a base de 44 horas semanais, muitas vezes divididas em 8 horas de segunda a sexta e 4 horas aos sábados, ou compensadas por meio de jornadas estendidas de 8h48, a indústria enfrenta agora a pressão de adaptar o volume de entrega ao menor tempo disponível.
A questão central para o empresariado não é se a mudança traz benefícios sociais, mas como redesenhar os processos produtivos para absorver essa alteração sem elevar custos com horas extras ou sofrer perdas de eficiência.
Nesse cenário, a Engenharia de Produção atua como a disciplina indispensável para recalcular o ritmo da fábrica, eliminar desperdícios e maximizar a eficiência.
Este artigo detalha as abordagens e os cálculos necessários para adaptar a produção à nova realidade trabalhista brasileira.
Ajuste do Takt Time e Balanceamento de Linha na transição de 44h para 40h/semanais
A eliminação do sábado (retirando as 4 horas tradicionais de compensação ou ajustando o regime para uma semana de 40 horas sem perda salarial) altera diretamente a janela de tempo disponível para a fabricação.
Se a demanda do mercado permanece constante, o ritmo da linha de montagem — o Takt Time — precisa ser redefinido.
Cenário de exemplo
Considere uma indústria de manufatura de peças metálicas que operava no regime padrão de 44 horas semanais brutas, sem considerar as paradas não programadas.
Essa indústria precisa atender a uma demanda de mercado estável de 3200 unidades/mês em 20 dias úteis, resultando em uma demanda de 160 unidades/dia.
Cálculo atual do Takt Time (44h semanais)
Assumindo uma jornada de 8h48min por dia de segunda a sexta-feira (ou equivalente a 44h semanais divididas em 5 dias):
- Jornada diária bruta: 8,8 horas/dia = 528 minutos/dia = 31.680 segundos/dia.
Fórmula do Takt Time:
- TT = Tempo Disponível de Trabalho / Demanda do Cliente.
Em nosso exemplo, vamos considerar a jornada diária bruta como o Tempo Disponível de Trabalho.
Cálculo do Takt Time:
- TT = 31.680 segundos / 160 unidades = 198 segundos/unidade.
Impacto atual:
A linha precisa produzir uma unidade a cada 198 segundos (3,3 minutos) para atender à demanda com 44 horas semanais.
Cálculo novo do Takt Time (40h semanais)
Com a redução para 40 horas semanais distribuídas em 5 dias (8 horas diárias):
- Jornada diária bruta: 8 horas/dia = 480 minutos/dia = 28.800 segundos/dia.
Cálculo do Takt Time:
- TT = 28.800 segundos / 160 unidades = 180 segundos/unidade.
Impacto imediato:
O Takt Time encurtou de 198s para 180s.
Como a jornada diminuiu mas a demanda permaneceu a mesma, a cadência exigida da linha ficou 9,09% mais rápida.
Análise do Balanceamento da Linha
Vamos supor um processo produtivo composto por 4 operações sequenciais, cujos tempos de ciclo atuais somam o tempo total de fabricação:
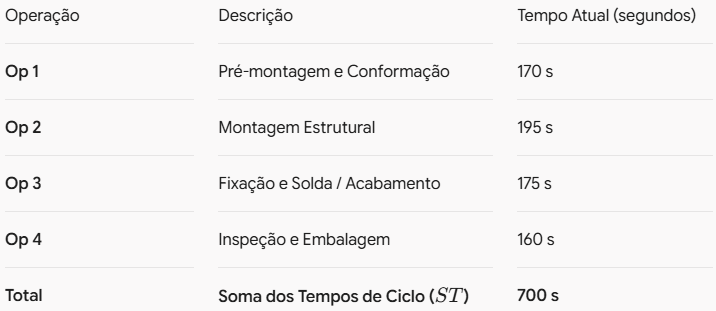
O número teórico de operadores (postos de trabalho) é dado por:
- N = Soma dos Tempos de Ciclo / Takt Time.
No cenário de 44h (TT = 198s):
- N = 700 / 198 = 3,53 = ~ 4 operadores.
No cenário de 40h (TT = 180s):
- N = 700 / 180 = 3,88 = ~ 4 operadores.
Possíveis Gargalos da linha
Com o novo Takt Time de 180 segundos, observe o comportamento de cada operação:
- Operação 1 (170s): Abaixo do novo Takt Time (folga de 10s).
- Operação 2 (195s): Gargalo! O tempo de ciclo (195s) é maior que o novo Takt Time (180s). Isso significa que a Operação 2 vai gerar gargalo e acumulação de WIP (trabalho em progresso), impossibilitando atingir a meta diária de 160 unidades.
- Operação 3 (175s): Abaixo do novo Takt Time (folga de 5s).
- Operação 4 (160s): Abaixo do novo Takt Time (folga de 20s).
Ações corretivas para Balanceamento da Linha
Para adequar o processo à jornada de 40h sem perder eficiência, a Engenharia de Produção precisa atuar na Operação 2, a qual possui gargalo de 195s para uma meta de 180s. Algumas alternativas seriam:
- Eliminação de desperdícios (Kaizen rápido): reduzir 15 segundos de movimentações desnecessárias ou ajustes ergonômicos na Op 2.
- Repartição de tarefas (Balanceamento): transferir uma atividade simples de 15 segundos da Op 2 para a Op 4 (que possui folga de 20 segundos), igualando ambas abaixo de 180s.
- Revisão de métodos: automatizar parcialmente a operação crítica ou introduzir um dispositivo de apoio (Poka-Yoke / gabarito) para acelerar o ciclo.
Aplicação do Lean Manufacturing para eliminação do gargalo produtivo
Na Engenharia de Produção, a avaliação de cenários operacionais com alteração de jornada é pautada pelo ritmo do Takt Time e pela identificação do gargalo, conforme os fundamentos da Teoria das Restrições (TOC) e do Balanceamento de Linha.
A seguir, vamos avaliar o impacto da redução da jornada de 44h para 40h semanais para uma demanda fixa de 3.200 unidades/mês (160 unidades/dia úteis), com uma linha composta por 4 operações que somam 700 segundos de tempo ciclo.
Cenário atual da Capacidade Produtiva (44h semanais)
Considerando as premissas definidas:
- Demanda Mensal: 3.200 unidades (20 dias úteis e 160 unidades/dia).
- Takt Time (44h): 198 segundos/unidade.
- Maior tempo de ciclo: 195 segundos (operação 2).
- Tempo disponível diário: 31.680 segundos.
Cálculo da Capacidade Produtiva:
- CP = Tempo disponível diário / Maior tempo de ciclo = 31.680 / 195 = 162,5 peças/dia.
Como o ciclo da Operação 2 (195s) encontra abaixo do Takt Time de 198s, o posto operava com folga e a linha atendia plenamente à meta de 160 unidades/dia.
Cenário novo da Capacidade Produtiva (40h semanais)
Considerando as premissas definidas:
- Demanda Mensal: 3.200 unidades (20 dias úteis e 160 unidades/dia).
- Takt Time (44h): 180 segundos/unidade.
- Maior tempo de ciclo: 195 segundos (operação 2).
- Tempo disponível diário: 28.800 segundos.
Cálculo da Capacidade Produtiva:
- CP = Tempo disponível diário / Maior tempo de ciclo = 28.800 / 195 = 147,7 peças/dia. Não atende a demanda mensal.
No cenário de 40h semanais, a Operação 2 (195s) passa a operar acima do novo Takt Time, tornando-se o gargalo produtivo da linha.
Pois, em um processo encadeado em série, a vazão de todo o sistema deixa de ser a média e passa a ser o elo mais lento.
Assim, o resultado final demonstra um déficit de 13 peças a menos no dia, frente a demanda de 160 peças solicitadas pelo cliente.
Como eliminar o gargalo aplicando o Lean Manufacturing
Se a Op 2 não puder ceder tarefas para outros postos, o engenheiro vai a campo (Gemba Walk), cronometra o operação e realiza um Estudo de Tempo e Movimento. As principais perdas a serem encontradas são:
- Movimentos desnecessários: o operador precisa andar para buscar uma ferramenta ou um componente que está longe da bancada?
- Ergonomia ruim: o posicionamento do material exige giros de tronco ou pegadas complexas que consomem segundos preciosos?
- Organização (5S): o operador perde tempo procurando o gabarito ou a peça certa?
Reorganizar a bancada com 5S e redefinição de layout costuma eliminar facilmente esses segundos mortos que estavam escondidos dentro dos 195 segundos.
Outra forma de eliminar o gargalo é aplicando o SMED ou Troca Rápida de Ferramenta, onde o engenheiro realiza medições e gravações do processo operacional,em busca de separar o tempo útil do tempo morto.
Nesta medição, ele observa se os 195 segundos são compostos puramente por trabalho que agrega valor ou se há perdas ocultas como ajuste de ferramentas, paradas para limpeza ou regulagens de parâmetros.
Se a medição aponta que parte do tempo é consumida por regulagens ou trocas de parâmetros, o engenheiro fará as seguintes ações:
- Separar o que é Setup Interno (máquina parada ajustando) do Setup Externo (preparado com a linha rodando).
- Substituir mecanismos de fixação demorados (chaves de fenda e parafusos) por mecanismos rápidos de fixação (engates rápidos, pinos-trava ou manípulos).
- Organizar um painel de ferramentas posicionado ergonomicamente ao alcance das mãos do operador.
- Formalizar o método descoberto (POP) e treinar o operador.
Análise de Viabilidade Técnico-Econômica e Automação de baixo custo
Para alcançar a meta de produção (160 unidades/dia) com a redução da jornada e déficit de 13 peças diárias, a empresa desenvolve uma análise de viabilidade técnico-econômica para avaliar um investimento em automação de baixo custo e eliminar o gargalo.
Mas, primeiramente ela calcula o impacto financeiro se não agir nos próximos meses (custos, perda de faturamento, etc), assim como o custo com horas extras caso necessário.
Depois de tudo, calcula o ROI (retorno sobre o investimento) da automação.
O cálculo considera tanto a margem de contribuição (lucro) perdida como os custos com encargos trabalhistas sobre as horas extras.
Avaliação do impacto financeiro de horas extras
Caso a empresa opte por não investir em automação e decida cobrir o déficit de 13 peças/dia, mantendo a linha funcionando além do expediente, ela esbarra no custo total da folha de pagamento.
Para compensar o gargalo da Operação 2 no novo regime de 40h, a célula produtiva exige um acréscimo de aproximadamente 0,7 horas diárias (42 minutos) de trabalho excedente.
O cálculo do custo de horas extras da célula divide-se em quatro etapas.
Salário Base e adicionais:
- Salário Base Nominal: R$5.000,00/mês.
- Adicional de Insalubridade (20% sobre base): R$1.000,00/mês.
- Remuneração Mensal: R$6.000,00/mês (conforme o TST, o adicional de insalubridade integra a base de cálculo para a apuração das horas extras).
Composição da hora normal e da hora extra:
- Nova jornada mensal (CLT): 200 horas/mês.
- Valor da hora normal (Remuneração): R$6.000,00 / 200h = R$30,00/h.
- Valor da hora extra (com o adicional de 50%): R$30,00 * 1,5 = R$45,00/hora.
Aplicação dos encargos trabalhistas obrigatórios:
Sobre o valor da hora extra paga, a empresa assume custos obrigatórios adicionais que incidem diretamente sobre a folha:
- FGTS: 8,00%.
- DSR (Descanso Semanal Remunerado sobre horas extras): em média 16,67%.
- 1/3 sobre férias e 13º salário: 19,44% (8,33% do 13º + 11,11% de férias).
O valor total da hora extra é calculado aplicando o DSR sobre ele e depois os demais encargos proporcionais, então:
- Incidência de DSR: R$45,00 * 0,1667 = R$7,50.
- Salário com DRS: R$45,00 + 7,50 = R$52,50.
- Incidência de FGTS: R$52,50 * 0,08 = R$4,20.
- Incidência de 1/3 e 13º: R$52,50 * 1,1944 = R$10,20.
Total reajustado com os encargos: 45 + 7,50 + 4,20 + 10,20 = R$66,90/h.
Cálculo consolidado das horas extras da célula:
Cada célula produtiva possui quatro operadores, portanto, precisamos calcular o valor da hora por operador para descobrir o valor total.
- Custo de horas extras da célula: 4 * R$66,91 = R$267,63/hora.
Custo anual de horas extras da célula:
Para realizar a análise do impacto financeiro, precisamos calcular o valor da hora pela quantidade de horas trabalhadas no ano:
- Horas extras por dia: 0,7h.
- Valor da hora extra: R$267,63.
- Quantidade de dias em que a linha permanece operando: 240.
- Custo Anual = 0,7h/dia * R$267,63/h * 240 dias = R$ 44.962,40/ano.
Avaliação do impacto financeiro sem horas extras
Caso a organização decida não realizar investimentos em automação e recuse-se a pagar horas extras, a linha operará estritamente no limite das 40 horas semanais, acumulando o déficit diário de 13 peças decorrente do gargalo da Operação 2.
- Déficit produtivo anual: 13 unidades * 240 dias úteis = 3.120 unidades não produzidas por ano.
- Margem de Contribuição: R$ 35,00 por peça (descontados os custos diretos e variáveis de fabricação).
- Prejuízo anual: 3.120 unidades * R$35,00 = R$ 109.200,00 por ano.
Este cenário é economicamente inviável a médio prazo, pois além de destruir o resultado financeiro, compromete a reputação da empresa com atrasos de entrega e quebra de contratos.
Avaliação do impacto financeiro do investimento em Automação (CAPEX)
Como alternativa definitiva aos custos recorrentes tanto de horas extras quanto de perda de lucratividade, a empresa pode realizar um investimento em automação para eliminar o gargalo produtivo.
Para isso calcula-se o ROI (payback), o valor do investimento e o impacto no processo.
- Investimento Inicial (CAPEX): R$20.000,00 aplicados em uma estação automatizada de fixação rápida e dispositivos de Poka-Yoke na Operação 2.
- Retorno sobre o Investimento (ROI): = Investimento inicial / Economia anual = R$20.000,00 / 44.962,40 = 0,44 anos (cerca de 5 meses e meio).
- Eliminação do Gargalo: o tempo de ciclo cai para patamares inferiores ao takt time (180s), permitindo o cumprimento integral da meta de 160 unidades/dia.
- Custo de horas extras = R$0,00.
Análise Comparativa de inércia, horas extras e CAPEX
A tabela abaixo sintetiza a comparação entre as estratégias adotadas:
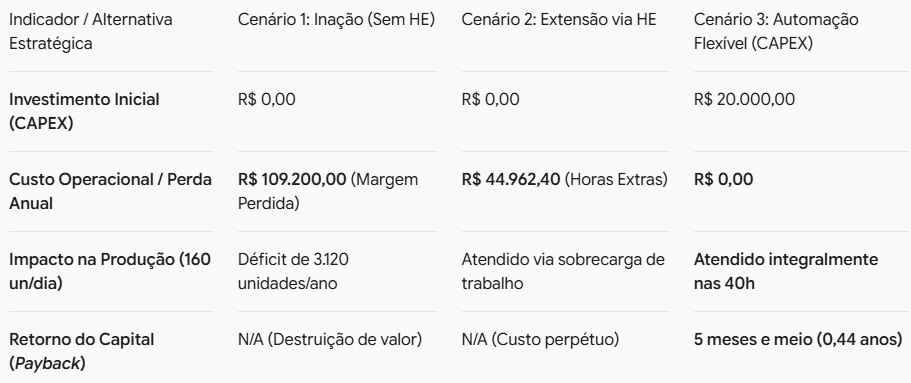
A análise comparativa evidencia que a organização encontra-se diante de um dilema: ou amarga uma perda de R$ 109,2 mil anuais em lucratividade ou encara um custo de quase R$ 45 mil anuais em horas extras.
Portanto, o investimento em Automação de baixo custo consagra-se como a alternativa ótima.
Com um investimento de apenas R$ 20.000,00 e um payback inferior a 6 meses, a automação elimina o gargalo, preserva a lucratividade e assegura a nova jornada de 40 horas semanais.
Conclusão
A transição para a nova jornada de 40 horas semanais não representa um obstáculo intransponível, mas um convite urgente à modernização industrial.
Conforme demonstrado, a inação diante de um gargalo produtivo impõe um dilema financeiro insustentável: ou a empresa arca com perdas expressivas de lucratividade ou impacta seu caixa com o custo de horas extras.
A aplicação das ferramentas da Engenharia de Produção, do balanceamento de linha até o investimento em Automação de baixo custo, comprova que é possível superar uma jornada de trabalho menor e garantir eficiência simultaneamente.
Com um payback inferior a poucos meses, a automação elimina a causa raiz do gargalo, preserva a lucratividade, cumpre a nova legislação trabalhista e assegura a competitividade a longo prazo.